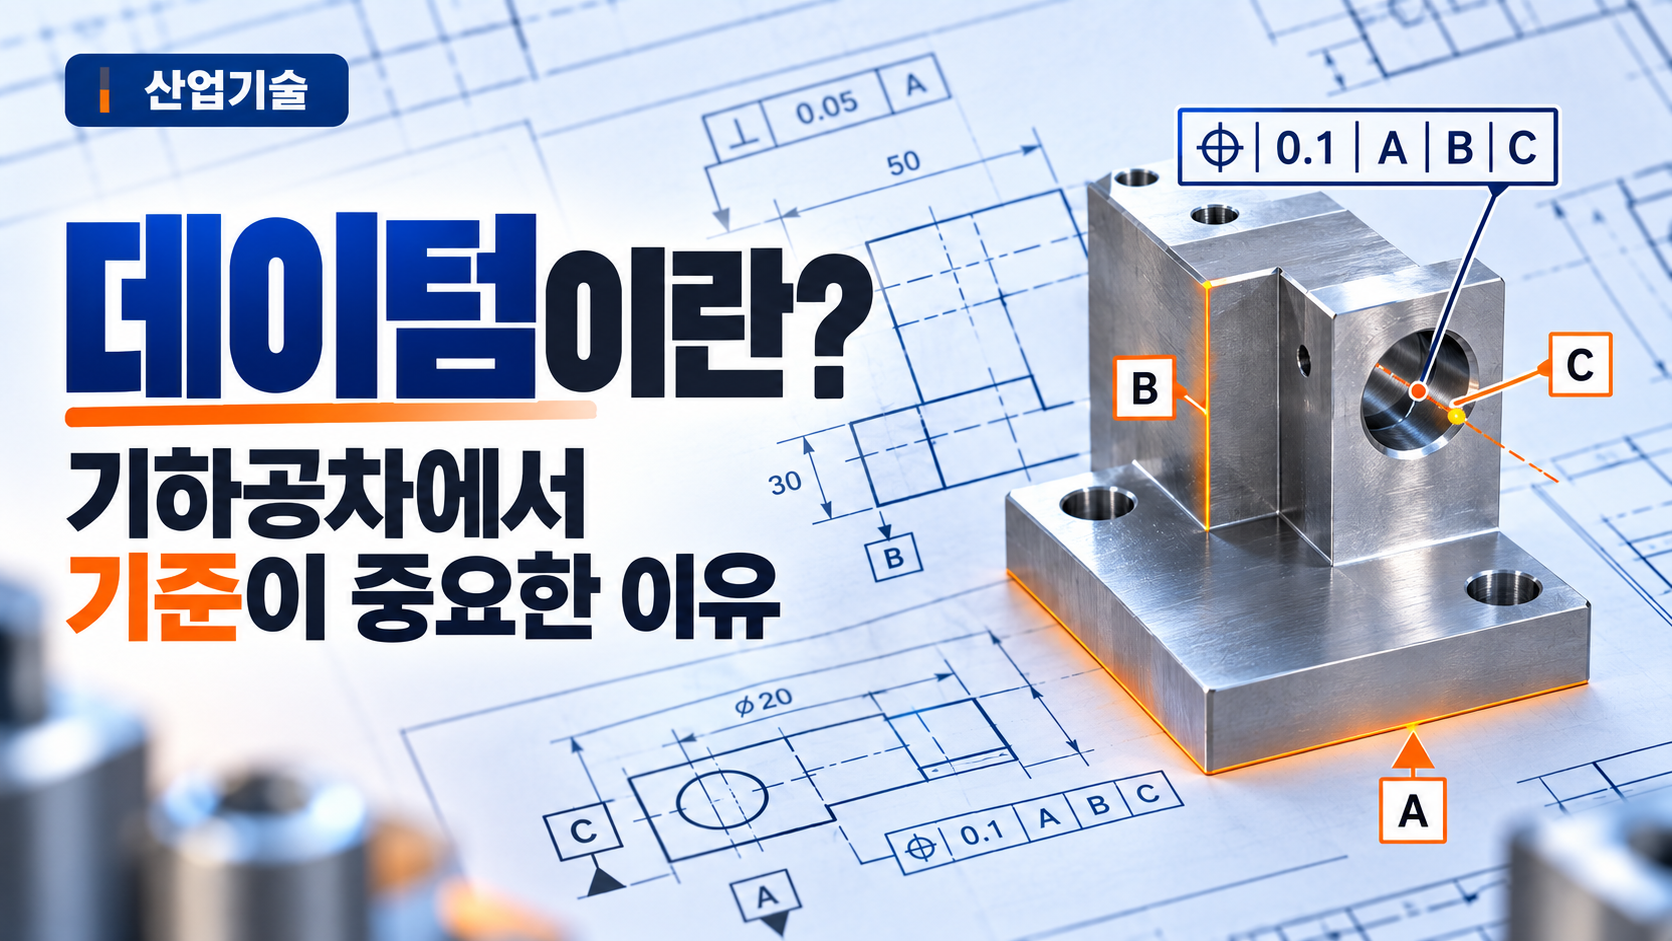
데이텀(Datum)은 제품의 기하학적 특성을 평가할 때 사용되는 이론적으로 정확한 기준입니다.
자동차 차체 브래킷의 홀 위치를 검사한다고 생각해 보겠습니다. 같은 부품을 3차원 측정기로 측정했는데 한 프로그램에서는 합격, 다른 프로그램에서는 불합격으로 표시된다면 무엇부터 확인해야 할까요?
측정기 고장만 의심하기보다 어떤 면과 홀을 기준으로 제품을 정렬했는지 살펴봐야 합니다.
데이텀은 단순히 좌표의 시작점을 임의로 지정하는 작업이 아닙니다. 부품이 조립될 때 어디에 닿고 어떤 방향으로 위치가 결정되는지와 관련됩니다.
이 글에서는 데이텀 피처와의 차이, A·B·C 기준의 참조 순서, 3-2-1 원칙, 측정값이 달라지는 수치 예제, 검사구 및 3차원 측정기 점검 방법을 정리합니다.
목차
- 데이텀이란 무엇인가?
- 데이텀과 데이텀 피처의 차이
- 데이텀 A·B·C와 3-2-1 원칙
- 측정 기준이 바뀌면 측정값이 달라지는 이유
- 자동차 부품 검사구와 3차원 측정기 적용 사례
- 측정값이 다를 때 현장 점검표
- 데이텀을 정할 때 흔히 하는 실수
- 자주 묻는 질문(FAQ)
- 검사구와 CMM의 데이텀 구현을 맞추는 비교 방법
데이텀이란 무엇인가?
데이텀은 실제 부품에 존재하는 불완전한 표면이나 구멍 등을 바탕으로 성립하는 이론적인 기준입니다.
형상에 따라 기준 평면, 기준 직선이나 축 또는 기준점 등이 될 수 있습니다.
예를 들어 브래킷의 바닥 접촉면을 기준으로 다른 홀의 위치를 정의하면, 검사자와 제조자가 같은 관계를 확인할 수 있습니다.
다만 부품의 어느 한 점을 좌표 (0, 0, 0)으로 지정했다고 해서 그것만으로 도면에서 요구하는 데이텀이 올바르게 설정된 것은 아닙니다.
기준이 되는 실제 형체, 결합 방식, 우선순위, 기하공차 지시를 함께 확인해야 합니다.
데이텀과 데이텀 피처의 차이
데이텀과 데이텀 피처는 비슷한 표현이지만 서로 다른 개념입니다.
데이텀 피처(Datum Feature)는 제품에 실제로 존재하면서 기준을 설정하는 데 사용되는 형체입니다.
반면 데이텀은 실제 형체를 바탕으로 성립하는 이론적으로 정확한 기준입니다.
| 용어 | 의미 | 브래킷 예시 |
|---|---|---|
| 데이텀 피처 | 기준 설정에 사용하는 실제 제품 형체 | 실제 바닥면, 측면, 기준 홀 |
| 데이텀 | 이론적으로 정확한 기하학적 기준 | 기준 평면이나 기준 축 |
| 데이텀 시뮬레이터 | 기준을 재현하는 장치 또는 대응 형체 | 검사구 기준 받침, 기준핀 등 |
실제 판재 표면에는 미세한 굴곡이 존재합니다.
이 불완전한 표면을 그대로 완벽한 평면이라고 가정하는 것이 아니라, 지정된 규칙에 따라 그 표면과 연관되는 이상적인 기준을 성립시킵니다.
검사구의 받침이나 핀은 이러한 조건을 구현하는 수단이 될 수 있습니다.
다만 물리적인 받침이 곧 데이텀 그 자체인 것은 아닙니다.
데이텀 A·B·C와 3-2-1 원칙
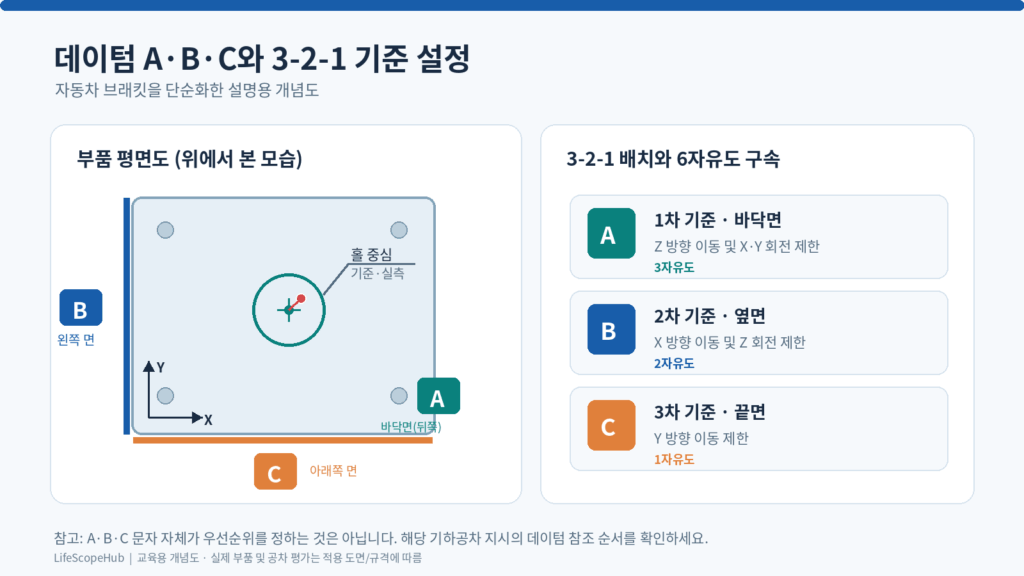
기하공차의 기준란이 A | B | C 순서로 지정되어 있다면 해당 공차 지시에서는 A를 1차, B를 2차, C를 3차로 참조합니다.
그러나 A라는 문자 자체가 항상 1차를 의미하는 것은 아닙니다.
다른 공차 지시에서 B | A | C로 참조한다면 그 지시의 순서를 따라야 합니다.
3-2-1 원칙이란?
교육용으로 직육면체 브래킷의 바닥면을 A, 왼쪽 옆면을 B, 앞쪽 끝면을 C라고 가정하겠습니다.
3-2-1 방식은 강체의 여섯 자유도를 순차적으로 제한하는 위치결정 개념을 쉽게 설명합니다.
| 기준 | 예시 접촉 형체 | 제한되는 자유도 | 개수 |
|---|---|---|---|
| A: 1차 | 바닥면 | Z 방향 이동, X·Y축 회전 | 3 |
| B: 2차 | 왼쪽 옆면 | X 방향 이동, Z축 회전 | 2 |
| C: 3차 | 앞쪽 끝면 | Y 방향 이동 | 1 |
| 합계 | — | 6개 자유도 제한 | 6 |
A: 1차 기준
바닥면을 이용해 부품의 기본적인 자세를 결정합니다.
예제의 강체에서는 Z 방향 이동과 X축 및 Y축 회전을 제한하는 개념으로 설명할 수 있습니다.
B: 2차 기준
A 기준만으로 제한하지 못한 움직임 중 일부를 제한합니다.
왼쪽 옆면을 기준으로 적용하면 X 방향 이동과 Z축 회전을 제한하는 예로 설명할 수 있습니다.
C: 3차 기준
마지막 기준을 적용해 남아 있는 Y 방향 이동을 제한합니다.
이렇게 세 기준을 조합하면 예제의 여섯 자유도가 모두 제한됩니다.
단, 이는 서로 직교하는 평면을 기준으로 하는 단순한 강체 예제입니다.
원통형 기준, 복잡한 자유곡면, 재료조건 및 데이텀 타깃이 포함된 실제 기하공차 평가는 도면과 적용 표준을 따라야 합니다.
검사구의 접촉점 개수를 기계적으로 3개, 2개, 1개로 만드는 것만으로 모든 제품의 기준이 완성되는 것은 아닙니다.
측정 기준이 바뀌면 판정도 달라질 수 있을까?
다음 수치는 실제 생산 데이터가 아닌 측정 기준 차이의 영향을 설명하기 위한 가상 예제입니다.
브래킷의 홀 중심 X 치수가 정당하게 지정된 B 기준에서 50.00 ±0.20mm로 관리된다고 가정하겠습니다.
정상적인 데이텀으로 측정했을 때
정상적으로 B를 설정했을 때 홀의 측정값이 50.27mm라면 어떻게 될까요?
상한 치수는 다음과 같습니다.
50.00 + 0.20 = 50.20mm
실제 측정값은 50.27mm입니다.
따라서 허용상한을 0.07mm 초과하므로 불합격입니다.
잘못된 기준을 사용했을 때
이번에는 검사 프로그램이 B 대신 오른쪽으로 0.30mm 이동한 잘못된 기준 B′를 사용했다고 가정하겠습니다.
동일한 홀의 측정 좌표는 다음과 같이 표시될 수 있습니다.
50.27 – 0.30 = 49.97mm
49.97mm는 49.80~50.20mm의 범위 안에 들어갑니다.
제품의 실제 홀 위치는 바뀌지 않았지만 잘못된 기준을 사용하면 숫자만 달라지는 것입니다.
기준 설정에 따른 측정값 비교
| 조건 | 계산 | 표시 좌표 | 단순 판정 |
|---|---|---|---|
| 정상적인 기준 B | 50.27 – 0.00 | 50.27mm | 불합격 |
| 잘못 이동한 기준 B′ | 50.27 – 0.30 | 49.97mm | 겉보기 합격 |
| 표시값 차이 | 50.27 – 49.97 | 0.30mm | 기준 설정 오류 확인 필요 |
이 사례에서 중요한 점은 제품의 실제 위치가 변하지 않았다는 것입니다.
잘못된 기준을 적용한 결과 측정 좌표와 판정이 달라졌습니다.
따라서 측정값이 갑자기 개선되어 보일 때는 금형을 수정하기 전에 기준 설정부터 비교해야 합니다.
다만 이 예제는 1차원 좌표 판정의 개념을 설명한 것입니다.
실제 홀 위치도는 지정된 데이텀 기준계, 공차역, 재료조건, 홀 축 전체의 평가 조건을 확인해야 합니다.
자동차 부품 검사구와 3차원 측정기에서의 적용 사례
검사구 기준핀과 클램프
프레스 단품을 검사구에 올려놓을 때 기준면에 제대로 안착하지 않거나 기준핀이 마모되어 있으면 반복 장착할 때마다 제품의 자세가 달라질 수 있습니다.
클램프를 지나치게 강하게 누르면 판재를 변형시켜 실제 자유상태와 다른 결과를 만들 수도 있습니다.
따라서 기준핀의 치수와 위치, 기준면 상태, 클램프 순서와 가압 조건을 함께 관리해야 합니다.
또한 검사구의 모든 핀이 데이텀을 구현하는 것은 아닙니다.
일부 핀은 위치결정에 사용되고, 다른 핀은 제품의 합격 여부를 확인하기 위한 검사용으로 사용될 수 있습니다.
검사구 설계 시에는 각각의 핀이 어떤 역할을 하는지 구분해야 합니다.
3차원 측정기의 정렬 방식
3차원 측정기(CMM)에서는 측정점을 활용해 평면과 축을 구성하고 도면에서 지시한 기준관계를 구현합니다.
그러나 측정 대상의 표면, 측정점 분포, 형체 연관 방식 또는 정렬 방식이 달라지면 결과도 달라질 수 있습니다.
특히 전체 형상을 가장 잘 맞추는 베스트핏(Best-fit) 정렬을 임의로 적용하여 도면상 데이텀 기준계를 대체해서는 안 됩니다.
허용되는 정렬 및 평가 방식은 적용 규격과 검사 절차에 맞아야 합니다.
3차원 측정기가 높은 정밀도를 가지고 있다는 이유만으로 모든 결과를 신뢰할 수 있는 것은 아닙니다.
올바른 측정 기준과 프로그램을 함께 사용해야 합니다.
측정값이 다를 때 현장 점검표
실제 제조 현장에서 동일한 부품의 측정 결과가 다르게 나타날 때는 다음 항목을 확인할 수 있습니다.
| 점검 순서 | 확인 항목 | 실무 점검 내용 |
|---|---|---|
| 1 | 도면 | 최신 도면인지, 데이텀 참조 순서가 무엇인지 확인 |
| 2 | 기준 피처 | 지정된 면·홀과 실제 장착 기준이 일치하는지 확인 |
| 3 | 검사구 | 기준핀 마모, 이물질, 클램프 변형 여부 확인 |
| 4 | CMM 프로그램 | 측정점, 데이텀 정렬 및 형체 연관 방식 확인 |
| 5 | 좌표계 | 원점과 축 방향이 동일하게 설정되어 있는지 확인 |
| 6 | 검증 | 동일 부품의 탈착 반복 측정 및 실제 조립 확인 |
특히 복잡한 판금 부품은 측정 중 구속 상태가 바뀌면 결과도 바뀔 수 있습니다.
따라서 단순히 CMM 측정값이라는 이유만으로 정확하다고 판단하기보다 측정 절차의 일관성을 확인해야 합니다.
데이텀을 정할 때 흔히 하는 실수
데이텀을 이해할 때 자주 발생하는 오해를 정리하면 다음과 같습니다.
| 잘못된 이해 | 올바른 판단 |
|---|---|
| A는 언제나 1차 데이텀이다 | 해당 기하공차 지시에서 참조한 순서가 중요하다 |
| 데이텀은 무조건 좌표 원점이다 | 데이텀은 이론적 기준이며 좌표계는 이를 바탕으로 정할 수 있다 |
| 표면이 평평하면 데이텀도 완벽하다 | 실제 표면과 이상적 기준을 구분해야 한다 |
| 클램프를 강하게 누를수록 정확하다 | 판재 변형과 실제 조립 조건을 고려해야 한다 |
| 평면도에도 항상 데이텀이 필요하다 | 평면도는 기본적으로 기준 없이 평가하는 형상공차다 |
모든 기하공차가 데이텀을 필요로 하지는 않습니다.
평면도는 표면 자체의 형상 요구사항을 규정하는 반면, 평행도와 직각도는 기준과의 방향 관계를 평가합니다.
위치도는 설계 의도에 맞는 기준과 공차역의 정의가 중요합니다.
따라서 검사자는 기하공차 기호와 숫자만 확인하는 것이 아니라 각 공차의 기준 및 적용 조건을 함께 해석해야 합니다.
검사구와 CMM의 데이텀 구현을 맞추는 비교 방법
검사구에서는 정상 장착되지만 CMM 보고서에서 홀 위치가 크게 벗어나는 상황을 가정해 보겠습니다. 먼저 두 방법이 같은 도면 개정과 데이텀 우선순위를 사용하는지 확인합니다.
검사구에서는 어떤 받침과 핀이 기준을 구현하는지 표시하고 CMM에서는 해당 형체의 측정과 연관 방식을 확인합니다. 위치결정핀과 검사용 핀을 구분하고, 부품의 안착과 구속에 차이가 있는지 비교합니다.
동일 부품으로 조건 차이를 확인한 뒤 합의된 검사 방법에 반영합니다. 결과가 다르다는 이유만으로 장비 한쪽이 틀렸다고 결론 내리거나 임의의 베스트핏으로 도면 기준을 대체하지 않습니다.
자주 묻는 질문(FAQ)
Q1. 데이텀과 기준점은 같은 뜻인가요?
현장에서는 편의상 함께 부르기도 하지만 정확히 동일한 뜻은 아닙니다.
데이텀은 점뿐 아니라 평면, 직선, 축 등 이론적인 기하학적 기준이 될 수 있습니다.
Q2. 도면에 A, B, C가 보이면 반드시 세 가지를 모두 사용해야 하나요?
아닙니다.
공차마다 실제로 참조하는 데이텀을 확인해야 합니다.
어떤 공차는 A만, 다른 공차는 A와 B 또는 A·B·C를 함께 참조할 수 있습니다.
Q3. 데이텀 피처는 반드시 넓은 평면이어야 하나요?
아닙니다.
기능과 설계에 따라 홀이나 축 등 크기를 가진 형체도 데이텀 피처로 지정될 수 있습니다.
Q4. 검사구의 모든 핀이 데이텀인가요?
아닙니다.
어떤 핀은 위치결정용이고 다른 핀은 검사용일 수 있습니다.
도면상 데이텀 피처와 검사구 설계 목적을 확인해야 합니다.
Q5. 제품의 치수는 합격인데 데이텀 설정이 잘못될 수 있나요?
가능합니다.
기준 피처에 문제가 있거나 검사 과정에서 다른 형체를 기준으로 정렬하면 나머지 특성의 평가도 왜곡될 수 있습니다.
제품 자체의 문제와 측정 기준 문제를 구분해서 확인해야 합니다.
결론: 측정값보다 먼저 확인할 것은 기준이다
데이텀은 설계, 제조, 검사가 제품의 위치와 방향을 일관되게 평가하기 위한 이론적인 기준입니다.
A·B·C라는 문자만 외우는 것보다 실제로 어떤 면이나 홀이 데이텀 피처인지, 공차가 어떤 순서로 기준을 참조하는지 이해하는 것이 중요합니다.
측정 결과가 서로 다를 때는 부품을 곧바로 불량으로 판정하거나 금형을 수정하기보다 도면, 검사구, CMM 정렬, 좌표계 및 구속 조건을 먼저 비교해야 합니다.
올바른 데이텀 기준은 품질 판정의 신뢰성을 높이고 불필요한 재작업을 줄이는 출발점입니다.
기술 기준 참고: ISO 5459:2024 — Geometrical tolerancing — Datums and datum systems
실제 검사 및 판정에는 도면에서 채택한 적용 표준과 고객 요구사항을 우선 확인해야 합니다.