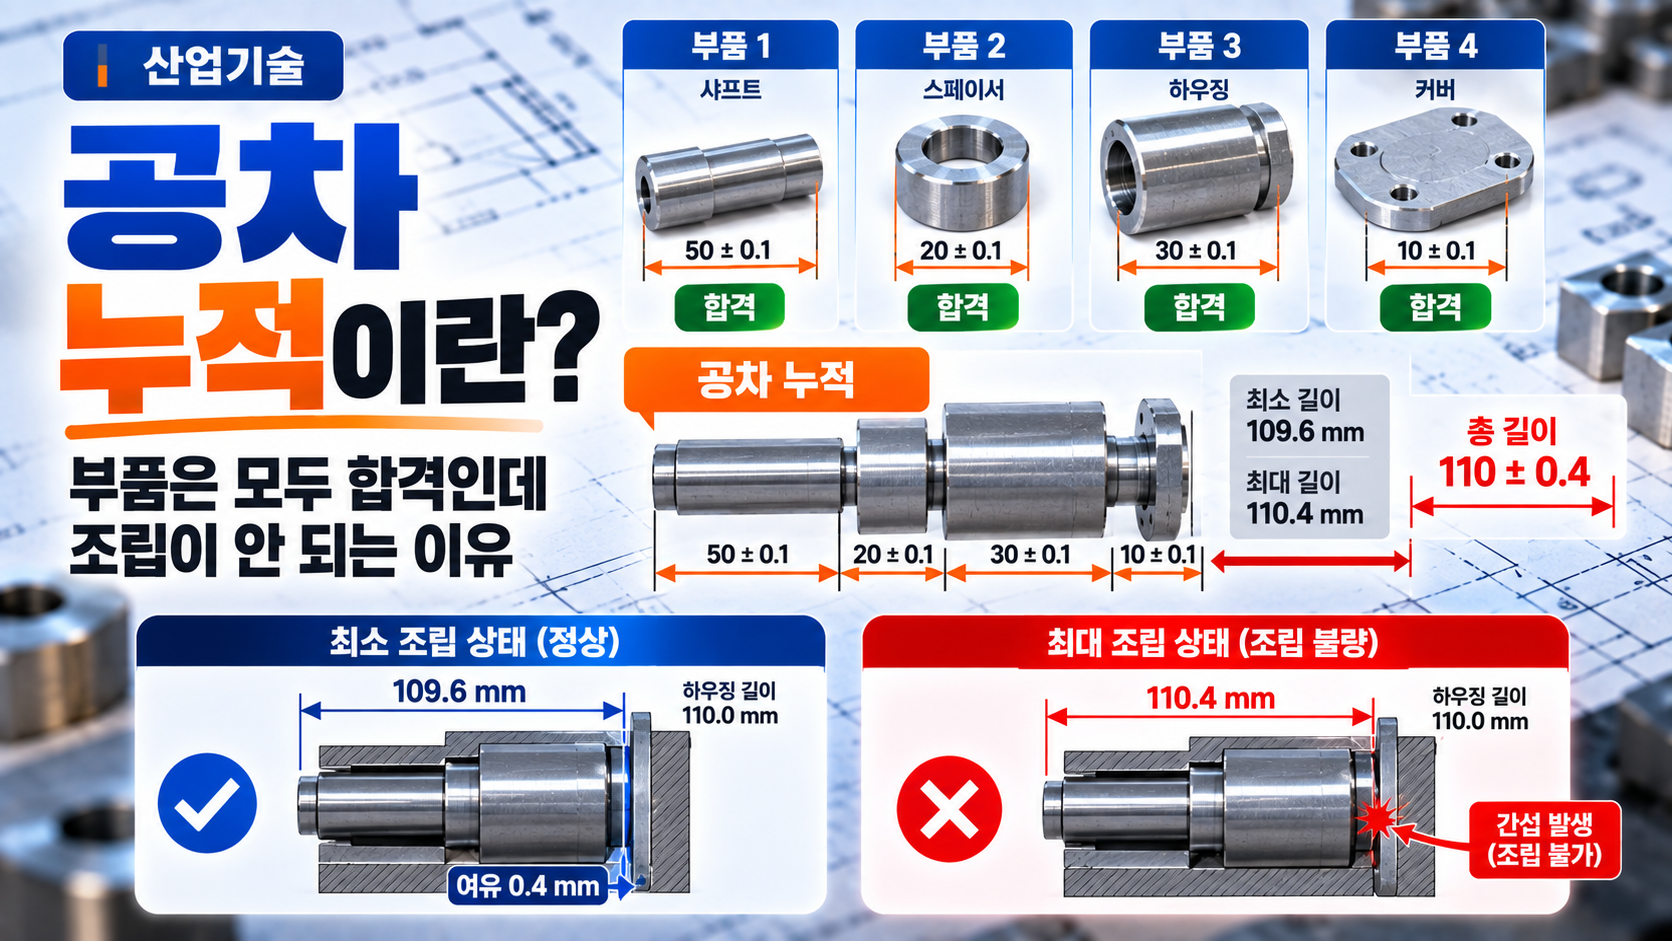
공차 누적이란 여러 개의 부품이나 여러 치수가 연속적으로 연결될 때 각각의 치수 편차가 더해져 최종 조립 상태에 영향을 주는 현상을 의미합니다.
제조 현장에서는 각각의 부품을 측정했을 때 모든 치수가 도면의 허용범위 안에 들어왔는데도 실제 조립에서는 간격이 맞지 않거나 구멍 위치가 어긋나는 문제가 발생할 수 있습니다.
각 부품 하나만 보면 모두 정상인데 왜 이런 문제가 발생할까요?
가장 대표적인 원인 중 하나가 공차 누적입니다.
제품이 여러 개의 부품으로 구성되어 있다면 각각의 작은 치수 편차가 최종 조립 단계에서 하나의 큰 편차로 나타날 수 있습니다. 그래서 복잡한 제품을 설계할 때는 개별 부품의 공차뿐 아니라 전체 조립 상태에서 공차가 어떻게 누적되는지도 함께 검토해야 합니다.
공차 누적이란 무엇인가?
먼저 간단한 예를 생각해보겠습니다.
길이가 100 ±0.5mm인 부품 세 개를 일렬로 조립한다고 가정하겠습니다.
각 부품의 목표 길이는 100mm이므로 설계상 전체 길이는 300mm입니다.
하지만 실제 제조된 부품은 모두 정확히 100mm가 아닐 수 있습니다.
첫 번째 부품이 100.3mm, 두 번째 부품이 100.4mm, 세 번째 부품이 100.2mm로 만들어졌다고 가정해보겠습니다.
각 부품은 모두 99.5~100.5mm의 허용공차 안에 있기 때문에 개별적으로는 정상입니다.
하지만 세 부품을 조립하면 전체 길이는 300.9mm가 됩니다.
설계 목표인 300mm보다 0.9mm 길어졌습니다.
각 부품에서 발생한 작은 치수 편차가 조립 과정에서 더해진 것입니다.
이러한 현상을 공차 누적이라고 합니다.
모든 부품이 합격인데 조립 불량이 발생하는 이유
품질검사에서는 일반적으로 각 부품의 치수가 도면에서 요구한 공차 안에 들어오는지 확인합니다.
하지만 부품 하나의 합격 여부와 전체 조립품의 기능은 항상 같은 의미가 아닙니다.
예를 들어 세 개의 부품이 모두 허용범위의 최대값에 가까운 상태로 생산될 수 있습니다.
각각의 제품은 도면상 합격입니다.
그러나 세 부품이 한 방향으로 연속해서 조립되면 편차가 같은 방향으로 누적될 수 있습니다.
반대로 모든 부품이 최소 허용값에 가까우면 최종 조립 길이가 예상보다 짧아질 수 있습니다.
그래서 여러 부품이 연결되는 제품에서는 단순히 개별 부품의 공차만 확인해서는 전체 제품의 조립 가능성을 완전히 판단하기 어려울 수 있습니다.
공차 누적을 숫자로 계산해보면
조금 더 단순한 예를 살펴보겠습니다.
세 부품의 길이가 다음과 같다고 가정합니다.
부품 A: 20 ±0.2mm
부품 B: 30 ±0.3mm
부품 C: 50 ±0.5mm
각 부품의 목표치만 더하면 전체 길이는 100mm입니다.
하지만 각 공차가 모두 플러스 방향으로 발생한다고 가정하면 최대 길이는 다음과 같습니다.
20.2 + 30.3 + 50.5 = 101.0mm
반대로 모두 마이너스 방향으로 발생하면 다음과 같습니다.
19.8 + 29.7 + 49.5 = 99.0mm
따라서 각 부품이 모두 개별 공차를 만족하더라도 전체 조립 길이는 99mm에서 101mm까지 변할 가능성이 있습니다.
설계자가 최종 조립품에 99.5~100.5mm만 허용하려고 했다면 문제가 발생합니다.
개별 부품의 공차는 모두 정상인데 전체 조립조건을 만족하지 못할 수 있기 때문입니다.
최악조건 방식이란?
공차 누적을 계산하는 가장 이해하기 쉬운 방법 중 하나가 최악조건 방식입니다.
영어로는 Worst Case 방식이라고 합니다.
이 방식에서는 모든 치수가 동시에 가장 불리한 방향으로 변하는 상황을 가정합니다.
예를 들어 세 개의 부품에 각각 ±0.1mm의 공차가 있다고 생각해보겠습니다.
세 공차가 모두 같은 방향으로 최대값까지 발생한다고 가정하면 전체 공차는 다음과 같이 계산할 수 있습니다.
0.1 + 0.1 + 0.1 = 0.3mm
따라서 목표치가 100mm라면 최악조건에서는 99.7~100.3mm의 범위를 생각할 수 있습니다.
최악조건 방식의 장점은 계산이 비교적 단순하고 모든 조합에서 기능을 만족해야 하는 제품을 검토할 때 보수적인 판단을 할 수 있다는 점입니다.
다만 실제 대량생산에서 모든 부품이 동시에 극단적인 값으로 만들어지는 상황은 상대적으로 드물 수 있습니다.
이 때문에 통계적인 방법을 이용한 공차 분석도 사용됩니다.
RSS 방식은 무엇일까?
공차 누적 분석에서 자주 등장하는 또 다른 방법이 RSS입니다.
RSS는 Root Sum Square의 약자입니다.
각 치수의 편차가 항상 동시에 최대값으로 발생하지 않는다는 가정을 이용하여 통계적인 방식으로 전체 변동을 추정하는 개념입니다.
예를 들어 세 공차가 모두 ±0.1mm라고 가정하면 최악조건 방식에서는 총 ±0.3mm가 됩니다.
RSS 방식에서는 각각의 공차를 제곱한 뒤 더하고 제곱근을 구하는 방식으로 계산할 수 있습니다.
√(0.1² + 0.1² + 0.1²)
계산하면 약 0.173mm입니다.
최악조건 방식의 0.3mm보다 작은 값입니다.
다만 RSS를 실제 설계에 적용하려면 생산공정의 분포와 안정성, 각 치수 간의 관계 등 추가적인 조건을 고려해야 합니다.
단순히 공차값만 보고 무조건 RSS를 적용하는 것은 적절하지 않을 수 있습니다.
공차를 무조건 줄이면 해결될까?
공차 누적 문제가 발생하면 모든 부품의 공차를 줄이면 해결할 수 있을 것처럼 보입니다.
예를 들어 ±0.5mm였던 공차를 모두 ±0.1mm로 줄이면 전체 누적량도 감소합니다.
하지만 제조 측면에서는 새로운 문제가 생길 수 있습니다.
공차가 좁아질수록 더 정밀한 제조설비가 필요할 수 있습니다.
검사장비의 정밀도 역시 높아져야 할 수 있습니다.
생산 중 발생하는 작은 변동으로 불량품이 늘어날 수도 있습니다.
결국 제조비용이 증가합니다.
그래서 공차 누적 문제를 해결할 때는 모든 공차를 무조건 줄이는 것보다 실제 기능에 영향을 많이 주는 치수가 무엇인지 확인하는 것이 중요합니다.
중요하지 않은 치수에는 상대적으로 넓은 공차를 유지하고 조립 기능에 직접 영향을 주는 치수에 적절한 공차를 배분하는 것이 효율적일 수 있습니다.
기준을 어디에 잡느냐도 중요하다
공차 누적은 치수 표기 방식과 기준 설정에도 영향을 받을 수 있습니다.
예를 들어 하나의 기준점에서 각각의 위치를 직접 정의하는 방법과 치수를 연속적으로 연결하는 방법을 생각해볼 수 있습니다.
A에서 B까지 20 ±0.2mm,
B에서 C까지 30 ±0.2mm,
C에서 D까지 40 ±0.2mm라고 정의하면 A에서 D까지의 위치에는 여러 치수의 편차가 영향을 줄 수 있습니다.
반대로 기능적으로 중요한 위치를 하나의 공통된 기준에서 직접 정의하면 불필요한 연속 치수의 누적을 줄이는 데 도움이 될 수 있습니다.
이 때문에 도면을 작성할 때는 단순히 치수를 표시하는 것만이 아니라 제품 기능을 고려해 어떤 기준에서 치수를 정의할 것인지도 중요합니다.
기하공차도 누적될 수 있을까?
공차 누적은 단순한 ± 치수에만 해당하는 문제가 아닙니다.
실제 조립에서는 위치도, 윤곽도, 평면도, 직각도와 같은 기하공차도 최종 제품 상태에 영향을 줄 수 있습니다.
예를 들어 여러 부품의 홀을 통해 하나의 긴 볼트를 체결해야 한다고 생각해보겠습니다.
각 부품의 홀 위치가 허용범위 안에 있더라도 각각 서로 다른 방향으로 위치가 벗어나면 모든 홀을 한 번에 통과하기 어려울 수 있습니다.
또한 기준면의 평면도나 직각도가 다른 부품의 위치를 변화시키면서 최종 조립 상태에 영향을 줄 수도 있습니다.
따라서 복잡한 제품에서는 단순한 길이 치수만 더하는 것보다 데이텀과 기하공차를 포함해 전체적인 조립관계를 검토해야 할 수 있습니다.
공차 누적은 어디에서 중요할까?
공차 누적은 여러 부품이 조립되는 대부분의 제조 제품에서 중요할 수 있습니다.
자동차를 예로 들면 차체에 여러 개의 부품이 연속적으로 조립됩니다.
한 부품의 작은 위치 차이가 다음 부품의 기준에 영향을 주고, 다시 그 부품의 편차가 다른 부품의 위치에 영향을 줄 수 있습니다.
최종적으로는 외관 단차나 갭, 홀 위치, 조립 간격 등의 차이로 나타날 수 있습니다.
기계장비에서도 여러 개의 축과 베어링, 하우징 등이 연결되면 각각의 치수 편차가 최종 축 정렬에 영향을 줄 수 있습니다.
전자제품이나 플라스틱 조립품에서도 여러 부품의 두께가 쌓이면 케이스가 정상적으로 닫히지 않거나 내부 부품이 간섭할 수 있습니다.
즉, 공차 누적은 특정 산업에서만 사용하는 개념이 아니라 여러 개의 부품을 조립하는 제품이라면 고려할 필요가 있는 기본적인 설계 개념입니다.
공차 누적 분석은 언제 해야 할까?
가장 좋은 시점은 제품이 양산된 이후가 아니라 설계 단계입니다.
제품을 모두 제작한 뒤 조립 문제가 발견되면 금형이나 가공조건, 부품 설계를 변경해야 할 수도 있습니다.
이 경우 수정에 많은 비용과 시간이 필요할 수 있습니다.
설계 단계에서 미리 중요한 조립 치수를 선정하고 그 치수에 영향을 주는 부품과 공차를 분석하면 예상되는 최대와 최소 조건을 검토할 수 있습니다.
필요하다면 특정 부품의 공차를 조정하거나 기준 위치를 변경하는 방법도 검토할 수 있습니다.
따라서 공차 누적 분석은 불량이 발생한 뒤 원인을 찾는 방법이기도 하지만 처음부터 조립 문제가 발생할 가능성을 줄이기 위한 설계 검토 방법이기도 합니다.
공차 누적을 줄이려면 어떻게 해야 할까?
공차 누적을 줄이는 방법은 단순히 모든 공차를 작게 만드는 것이 아닙니다.
먼저 실제 제품의 기능에 직접 영향을 주는 주요 치수 체인을 찾아야 합니다.
그다음 각 치수가 최종 결과에 얼마나 영향을 주는지 확인할 필요가 있습니다.
필요에 따라 조립 기준을 변경하거나 치수 기준을 한 곳으로 통일하는 방법을 검토할 수 있습니다.
기능에 큰 영향을 주는 부분에는 보다 적절한 공차를 적용하고 영향이 작은 부분에는 제조 가능한 수준의 공차를 유지할 수 있습니다.
설계 단계에서 부품 수나 조립구조 자체를 단순화하는 것도 공차 누적을 줄이는 방법이 될 수 있습니다.
결국 중요한 것은 각각의 부품만 따로 보는 것이 아니라 전체 조립품의 기능을 기준으로 공차를 검토하는 것입니다.
공차 누적을 이해할 때 기억할 점
공차 누적에서 가장 중요한 것은 모든 부품이 합격이라고 해서 최종 조립품도 반드시 원하는 상태가 되는 것은 아니라는 점입니다.
각 부품에서 허용된 작은 변동이 조립 과정에서 같은 방향으로 더해질 수 있습니다.
따라서 여러 치수가 연속되는 제품에서는 최종적으로 관리해야 하는 치수가 무엇인지 먼저 확인해야 합니다.
또한 공차를 지나치게 줄이면 제조비용이 증가할 수 있기 때문에 기능과 제조 가능성 사이에서 적절한 균형을 찾는 것이 중요합니다.
최악조건 방식은 가장 불리한 조합을 확인하는 데 유용하고, 통계적인 방식은 실제 생산 변동을 고려하는 데 활용될 수 있습니다.
제품의 중요도와 생산 특성에 따라 적절한 방법을 선택해야 합니다.
결론
공차 누적이란 여러 개의 부품이나 치수가 연결될 때 각각의 작은 치수 편차가 더해져 최종 조립 상태에 영향을 주는 현상입니다.
각 부품은 모두 도면의 허용공차를 만족하더라도 편차가 같은 방향으로 쌓이면 최종 제품에서는 조립불량이나 간격 차이, 위치 오차가 발생할 수 있습니다.
가장 기본적인 공차 누적 분석 방법은 각 공차가 가장 불리한 방향으로 동시에 발생한다고 가정하는 최악조건 방식입니다.
생산공정의 통계적인 특성을 고려할 수 있는 경우에는 RSS와 같은 방법도 활용할 수 있습니다.
하지만 공차 누적 문제를 해결하기 위해 모든 공차를 무조건 줄이는 것은 좋은 방법이 아닐 수 있습니다.
제품의 실제 기능에 영향을 주는 치수 체인을 파악하고 중요한 부분에 적절하게 공차를 배분하는 것이 중요합니다.
공차 누적을 이해하면 왜 개별 부품의 합격 여부만으로 최종 제품의 품질을 판단하기 어려운지 알 수 있습니다.
다음으로 알아볼 내용은 3차원 측정기의 원리입니다. 공차와 기하공차를 도면에 지정했다면 실제 제조된 부품이 그 요구사항을 만족하는지 정확하게 측정하는 과정이 필요하기 때문입니다.