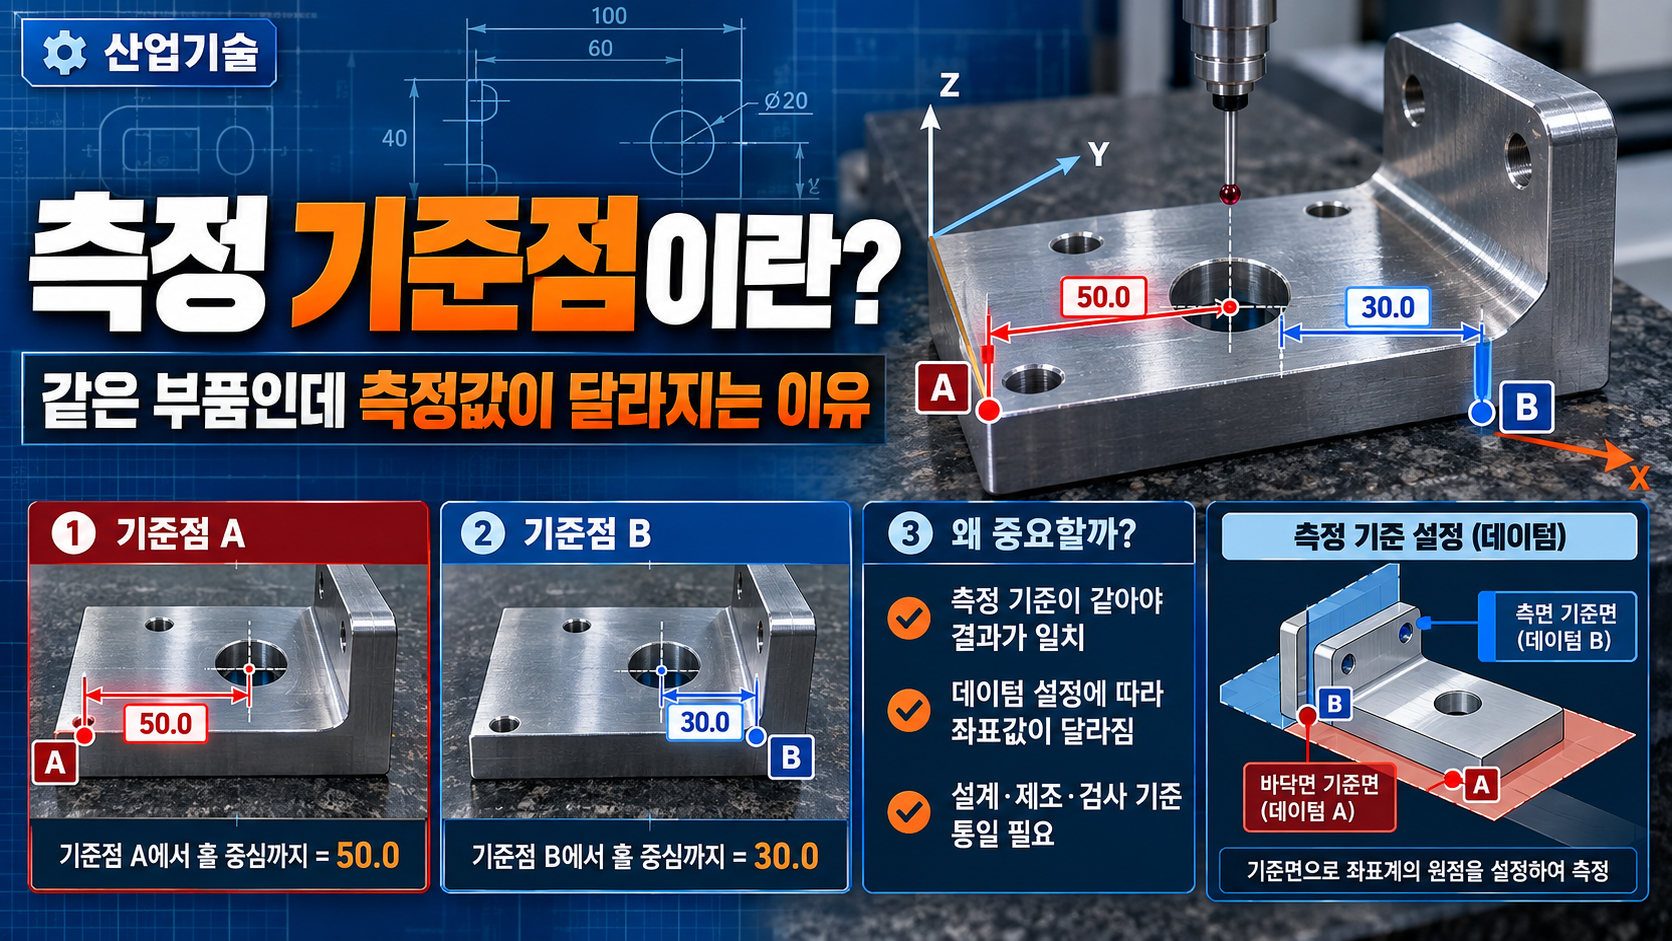
측정 기준점은 부품의 위치와 치수를 판단하기 위해 사용하는 기준입니다. 특히 3차원 측정기에서는 제품의 어느 위치를 X, Y, Z 좌표의 시작점으로 정하고 어떤 면과 방향을 기준으로 좌표계를 구성하는지가 매우 중요합니다.
같은 부품을 같은 3차원 측정기로 측정했는데도 작업자나 측정 프로그램에 따라 홀 위치가 조금씩 다르게 나오는 경우가 있습니다.
이때 측정기 자체에 문제가 있다고 생각하기 쉽지만 실제로는 제품을 어떤 기준으로 정렬했는지가 원인이 될 수 있습니다.
제품은 측정기에 올려놓는 순간부터 완벽하게 수평이거나 정확한 방향으로 놓이지 않습니다. 따라서 실제 부품의 기준면과 기준축 등을 이용해 제품 전용 좌표계를 설정한 뒤 측정해야 합니다.
이 과정을 이해하려면 측정 기준점과 좌표계의 관계를 먼저 알아야 합니다.
측정 기준점이란 무엇인가?
측정 기준점은 제품의 위치를 판단할 때 기준이 되는 위치라고 이해할 수 있습니다.
예를 들어 도면에서 어떤 홀의 중심이 X 방향으로 100mm, Y 방향으로 50mm에 있다고 가정해보겠습니다.
여기서 중요한 것은 100mm와 50mm가 어디에서부터 시작하는 값인지입니다.
제품 왼쪽 끝에서 100mm인지, 특정 홀 중심에서 100mm인지, 제품 중앙에서 100mm인지에 따라 실제 위치는 전혀 달라집니다.
그래서 좌표 측정에서는 먼저 원점과 방향을 정의합니다.
X = 0
Y = 0
Z = 0
이 기준이 정해져야 다른 홀이나 면의 위치를 좌표값으로 표현할 수 있습니다.
기계 좌표계와 제품 좌표계는 다르다
3차원 측정기에는 장비 자체의 좌표계가 있습니다.
측정기가 움직이는 좌우 방향을 X축, 앞뒤 방향을 Y축, 높이 방향을 Z축으로 사용하는 방식입니다.
이를 기계 좌표계라고 생각할 수 있습니다.
하지만 제품을 측정기 위에 올려놓았다고 해서 제품이 기계 좌표계와 정확하게 일치하지는 않습니다.
제품이 오른쪽으로 조금 돌아가 있을 수도 있고 한쪽이 약간 올라가 있을 수도 있습니다.
그래서 실제 측정에서는 부품의 데이텀이나 특정 형상을 측정해 제품에 맞는 좌표계를 새롭게 설정합니다.
이것을 제품 좌표계 또는 파트 좌표계라고 합니다.
측정 소프트웨어는 제품에서 측정한 기준을 이용해 제품 좌표계와 기계 좌표계의 관계를 계산합니다.
이 과정을 정렬 또는 얼라인먼트라고 합니다.
기준면을 잘못 잡으면 어떻게 될까?
직육면체 형태의 부품을 예로 들어보겠습니다.
부품의 바닥면을 기준으로 홀의 높이와 위치를 관리해야 하는 제품이라고 가정합니다.
그런데 실제 측정에서는 바닥면이 아니라 약간 기울어진 다른 면을 기준으로 잡았습니다.
이 경우 새로운 좌표계의 방향 자체가 제품 설계에서 의도한 방향과 달라질 수 있습니다.
측정하려는 홀의 실제 위치는 변하지 않았지만 기준 좌표계가 달라졌기 때문에 계산되는 X, Y, Z 좌표값은 달라질 수 있습니다.
특히 제품의 크기가 클수록 작은 각도 차이가 먼 위치에서는 더 큰 좌표 차이로 나타날 수 있습니다.
따라서 중요한 위치 치수를 측정할 때는 도면에서 요구하는 기준과 동일한 기준을 사용하는 것이 중요합니다.
원점이 달라지면 측정값도 달라질까?
좌표값은 달라집니다.
예를 들어 하나의 홀 중심이 제품 왼쪽 끝에서 100mm 떨어져 있다고 가정해보겠습니다.
왼쪽 끝을 X = 0으로 설정하면 홀의 좌표는 X = 100mm가 됩니다.
그런데 왼쪽 끝에서 20mm 떨어진 위치를 새로운 원점으로 설정하면 동일한 홀은 X = 80mm로 표시됩니다.
홀 자체가 움직인 것은 아닙니다.
단지 좌표의 시작점이 달라진 것입니다.
이 때문에 서로 다른 측정 결과를 비교할 때는 숫자만 보는 것이 아니라 어떤 좌표계와 원점을 사용했는지도 함께 확인해야 합니다.
방향 기준이 달라져도 결과가 달라질 수 있다
원점만 중요한 것이 아닙니다.
X축과 Y축이 어느 방향을 향하는지도 중요합니다.
예를 들어 두 개의 홀을 연결한 가상의 선을 X축으로 설정했다고 생각해보겠습니다.
이때 첫 번째 홀과 두 번째 홀의 실제 위치에 제조 편차가 있다면 두 홀을 기준으로 설정한 X축도 조금 회전할 수 있습니다.
좌표계가 회전하면 다른 홀의 X, Y 좌표 역시 영향을 받을 수 있습니다.
따라서 제품의 기준을 설정할 때는 단순히 측정하기 쉬운 위치를 선택하는 것이 아니라 실제 도면의 데이텀 구조와 기능을 고려해야 합니다.
데이텀과 측정 기준점의 관계
측정 기준점을 이해할 때 데이텀을 함께 생각하면 이해하기 쉽습니다.
기하공차 도면에서는 제품의 기준이 되는 형체를 데이텀 피처로 지정할 수 있습니다.
예를 들어 다음과 같은 구조를 생각할 수 있습니다.
데이텀 A: 바닥면
데이텀 B: 측면
데이텀 C: 홀
3차원 측정에서는 이러한 데이텀을 이용해 제품의 방향과 위치를 설정할 수 있습니다.
바닥면을 이용해 제품의 기본적인 자세를 정하고, 측면으로 회전 방향을 결정하고, 특정 홀 중심을 이용해 원점을 설정하는 방식입니다.
실제 방법은 도면과 제품 구조에 따라 달라질 수 있지만 핵심은 도면에서 의도한 기준을 측정 좌표계에 올바르게 반영하는 것입니다.
같은 부품을 다시 측정하면 결과가 달라지는 이유
제품을 측정기에서 분리했다가 다시 올린 후 측정하면 결과가 조금 달라질 수 있습니다.
여기에는 여러 이유가 있습니다.
제품이 처음과 정확히 같은 위치에 놓이지 않을 수 있습니다.
기준면에 이물질이 있거나 제품이 완전히 밀착되지 않을 수도 있습니다.
기준 형상을 측정하는 위치가 달라질 수도 있습니다.
제품 자체의 기준면이 완벽한 평면이 아니라면 어떤 지점을 측정했는지에 따라 계산된 기준면에도 작은 차이가 생길 수 있습니다.
결국 측정 기준을 어떻게 재현하느냐가 반복 측정 결과에 영향을 줄 수 있습니다.
그래서 반복적으로 측정하는 제품에서는 기준 위치와 측정점, 고정 방법 등을 가능한 한 일관되게 관리하는 것이 중요합니다.
측정점의 개수도 기준에 영향을 줄까?
영향을 줄 수 있습니다.
예를 들어 큰 판재의 기준면을 세 개의 점만 이용해 계산했다고 가정해보겠습니다.
수학적으로 세 점만 있어도 하나의 평면을 정의할 수 있습니다.
하지만 실제 판재가 조금 휘어 있다면 선택한 세 지점에 따라 만들어지는 기준 평면이 달라질 수 있습니다.
반면 더 많은 측정점을 사용하면 실제 표면 상태를 보다 폭넓게 반영할 수 있습니다.
다만 측정점을 무조건 많이 사용하는 것이 항상 정답이라는 의미는 아닙니다.
제품의 도면 요구사항, 측정 목적, 표면 상태 등을 고려하여 적절한 측정 전략을 사용해야 합니다.
기준점과 실제 조립 기준이 다른 경우
제품을 측정하기 편한 곳과 실제 제품이 조립될 때 기준이 되는 곳이 다를 수 있습니다.
예를 들어 측정하기 쉬운 넓은 면을 기준으로 제품을 정렬했지만 실제 조립에서는 두 개의 홀과 다른 접촉면으로 제품 위치가 결정된다고 가정해보겠습니다.
이 경우 측정 결과는 안정적으로 나올 수 있지만 실제 조립 상태를 제대로 반영하지 못할 가능성이 있습니다.
그래서 측정 기준을 결정할 때는 단순히 측정 편의성만 고려해서는 안 됩니다.
제품이 실제로 어떤 면과 홀을 통해 위치가 결정되는지도 함께 고려해야 합니다.
설계 단계에서 지정된 데이텀이 중요한 이유도 여기에 있습니다.
기준을 바꾸면 모든 치수가 달라질까?
그렇지는 않습니다.
예를 들어 원통의 실제 지름처럼 해당 형상 자체에서 계산되는 크기는 좌표계의 원점이 단순히 이동했다고 해서 반드시 달라지는 것은 아닙니다.
반면 특정 데이텀에서 홀 중심까지의 X, Y, Z 위치나 기준면에 대한 직각도, 위치도처럼 기준과의 관계를 평가하는 항목은 좌표계와 데이텀 설정이 매우 중요합니다.
따라서 측정값이 달라진다는 말을 모든 치수가 무조건 달라진다는 의미로 이해해서는 안 됩니다.
특히 위치와 방향을 나타내는 측정항목에서 기준 설정의 영향이 크게 나타날 수 있습니다.
Best Fit과 데이텀 정렬은 같은 것일까?
3차원 측정을 하다 보면 Best Fit이라는 정렬 방법을 접할 수 있습니다.
Best Fit은 여러 측정점과 설계 데이터를 비교해 전체적인 편차가 작아지도록 제품의 위치와 방향을 맞추는 방식입니다.
복잡한 곡면의 전체적인 형상을 비교할 때 유용할 수 있습니다.
하지만 도면에서 A, B, C와 같은 명확한 데이텀이 지정되어 있는 제품이라면 단순히 전체 형상이 가장 잘 맞도록 정렬한 결과와 데이텀 기준으로 정렬한 결과가 다를 수 있습니다.
두 방식은 목적이 다르기 때문입니다.
제품의 기능과 조립상태를 판단하려면 도면에서 요구하는 기준을 우선적으로 고려해야 합니다.
측정 기준을 잘못 설정했을 때 발생할 수 있는 문제
측정 기준이 잘못되면 실제 제품 상태와 다른 판단을 할 수 있습니다.
정상적인 제품을 불량으로 판단할 수도 있고 반대로 실제로 문제가 있는 제품을 정상이라고 판단할 가능성도 있습니다.
또한 동일한 제품을 서로 다른 공장이나 측정실에서 검사했을 때 결과가 일치하지 않는 원인이 될 수도 있습니다.
이때 단순히 어느 측정기가 맞는지를 비교하기 전에 좌표계와 데이텀, 측정방법이 동일한지 확인할 필요가 있습니다.
측정결과를 비교하려면 측정기뿐 아니라 측정 기준도 동일해야 하기 때문입니다.
측정 기준점을 관리하려면 무엇을 확인해야 할까?
먼저 도면에서 데이텀이 어떻게 지정되어 있는지 확인해야 합니다.
다음으로 실제 측정 프로그램이 해당 데이텀을 어떻게 구현하고 있는지 확인할 필요가 있습니다.
원점의 위치와 X, Y, Z 방향도 확인해야 합니다.
기준면이나 기준홀을 몇 개의 점으로 어떤 위치에서 측정하는지도 중요합니다.
제품을 고정하는 방법도 가능한 한 일정하게 유지하는 것이 좋습니다.
동일한 제품을 반복해서 측정한다면 측정 순서와 기준 설정 방법을 표준화하는 것이 결과의 일관성을 높이는 데 도움이 됩니다.
측정 기준점을 이해할 때 기억할 점
3차원 측정에서는 단순히 제품 표면에 프로브를 접촉하는 것만으로 측정이 끝나는 것이 아닙니다.
제품을 어떤 좌표계에서 바라볼 것인지 먼저 정의해야 합니다.
기준면은 제품의 방향을 결정하고 기준선이나 축은 회전 방향을 결정할 수 있으며 원점은 X, Y, Z 좌표가 시작되는 위치를 결정합니다.
이 기준이 달라지면 동일한 실제 형상이라도 위치와 방향에 관련된 측정결과가 달라질 수 있습니다.
따라서 측정 기준점은 단순히 측정 프로그램의 초기 설정이 아니라 측정 결과의 신뢰성과 직결되는 중요한 요소입니다.
결론
측정 기준점은 제품의 위치와 방향을 판단하기 위한 좌표계의 기준입니다.
3차원 측정기 자체에는 X, Y, Z 방향의 기계 좌표계가 있지만 실제 제품을 측정할 때는 데이텀이나 제품의 특정 형상을 이용해 제품 좌표계를 구성합니다.
이 과정에서 기준면이나 원점, 축 방향을 다르게 설정하면 같은 부품을 측정하더라도 홀 위치나 기준과 관련된 측정값이 달라질 수 있습니다.
따라서 측정결과를 비교할 때는 숫자만 확인해서는 안 됩니다.
어떤 데이텀을 사용했는지, 어느 위치를 원점으로 설정했는지, X·Y·Z 방향을 어떻게 구성했는지를 함께 확인해야 합니다.
특히 3차원 측정에서는 도면에서 의도한 제품의 기능과 조립기준을 좌표계에 정확하게 반영하는 것이 중요합니다.
다음으로 알아볼 내용은 측정 오차입니다. 동일한 기준을 사용해 같은 제품을 측정하더라도 측정장비, 측정자, 온도, 고정방법 등 여러 요인에 의해 측정결과에는 차이가 발생할 수 있기 때문입니다.